
Dažniausi suvirinimo siūlių defektai, jų priežastys ir patikros metodai
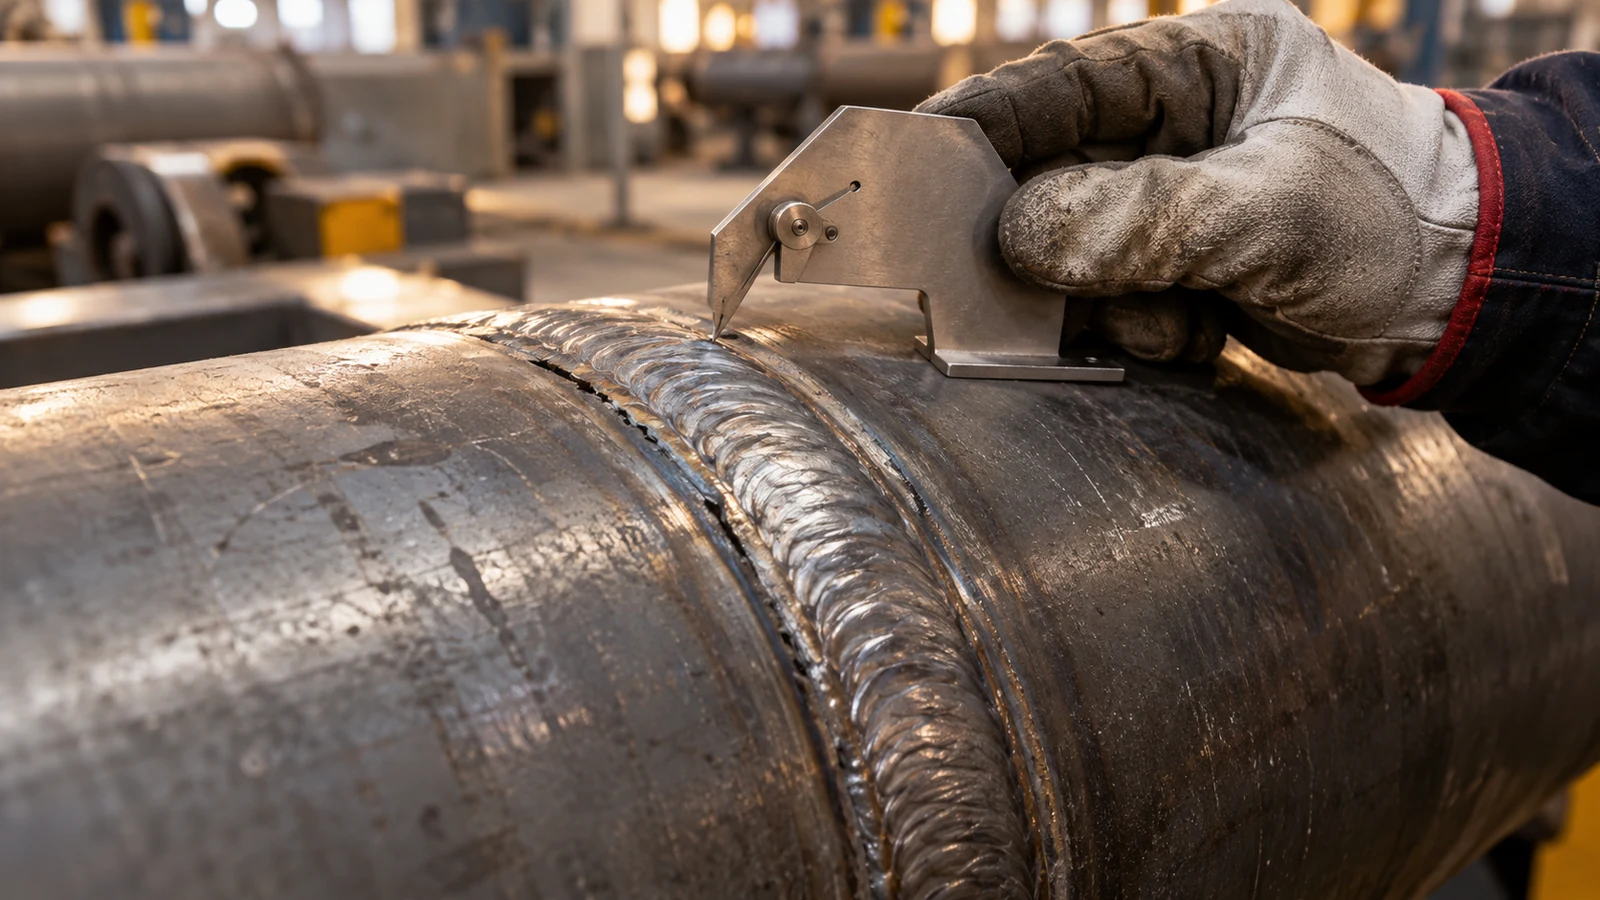
Suvirinimo siūlių defektai yra nukrypimai nuo idealios siūlės, kurie sumažina jungties stiprumą, sandarumą ar atsparumą nuovargiui: įtrūkimai, poros, šlako intarpai, nesulydymas, įkandimai ir kiti. Juos klasifikuoja LST EN ISO 6520-1, o ar defektas leistinas, sprendžia LST EN ISO 5817 kokybės lygiai B, C arba D. Laiku aptikti juos padeda vizualinė kontrolė ir tinkamai parinkti neardomieji bandymai.
Kaip klasifikuojami suvirinimo defektai
Standartas ISO 6520-1:2007 apie lydomojo suvirinimo geometrinių netobulumų klasifikaciją suskirsto netobulumus į šešias grupes. Kiekvienas tipas turi skaitinį kodą, todėl ataskaitoje užtenka nurodyti, pavyzdžiui, „2011“ (dujų pora), ir bet kuris inspektorius supras, apie ką kalbama. Metalurginiai netobulumai, pavyzdžiui, grūdelių dydis, šiame standarte neaprašomi.
- 100 – įtrūkimai: karštieji, šaltieji, krateriniai, sluoksniniai (lamelinis plyšimas).
- 200 – ertmės ir poros: pavienės poros, porų grupės, kirmėlinės poros, susitraukimo ertmės.
- 300 – kietieji intarpai: šlakas, fliusas, oksidai, volframo intarpai.
- 400 – nesulydymas ir nepakankamas įvirinimas: siūlė nesusilydė su pagrindiniu metalu arba šaknis neįvirinta.
- 500 – netinkama forma ir matmenys: įkandimai, perteklinis sustiprinimas, užvarvos, kraštų nesutapimas, įdubusi šaknis.
- 600 – kiti defektai: purslai, lanko užuomazgos (atsitiktiniai lanko uždegimai), šlifavimo žymės.
Vertinant suvirinimo siūlių defektus, svarbu atskirti sąvokas: netobulumas yra bet koks nuokrypis, o defektu jis tampa tik tada, kai viršija leistinas ribas. Todėl „pora siūlėje“ dar nereiškia brokuotos jungties.
Dažniausi suvirinimo siūlių defektai ir jų priežastys
Įtrūkimai
Iš visų grupių įtrūkimai laikomi pavojingiausiais suvirinimo siūlių defektais, nes jų smaigalys koncentruoja įtempius ir, veikiant ciklinei apkrovai, plyšys auga. Šaltuosius įtrūkimus dažniausiai sukelia vandenilis kartu su kietu, grūdintu terminio poveikio zonos metalu ir liekamaisiais įtempiais. Karštieji įtrūkimai atsiranda kietėjant siūlei, kai metale yra daug sieros, fosforo ar per gili ir siaura siūlė. Prevencija: mažo vandenilio kiekio elektrodai, jų džiovinimas, pakaitinimas ir kontroliuojamas aušinimas pagal suvirinimo procedūrą.
Poros ir ertmės
Poros susidaro, kai dujos lieka įstrigusios stingstančiame metale. TWI straipsnis apie poringumą kaip pagrindines priežastis nurodo prastą apsauginių dujų apsaugą (nuotėkius, skersvėjį, per didelį dujų srautą), drėgmę elektroduose ar fliuse, alyvą, riebalus ir per storą gruntą. Poros mažina sandarumą, todėl rezervuaruose ir slėginiuose vamzdynuose jos ypač nepageidaujamos.
Šlako intarpai
Šlakas lieka tarp sluoksnių, kai tarp ėjimų prastai nuvalomas paviršius, elektrodas vedamas netinkamu kampu ar per mažu srovės stiprumu. Intarpai susilpnina skerspjūvį ir gali tapti įtrūkimo pradžia.
Nesulydymas ir nepakankamas įvirinimas
Tai vieni klastingiausių suvirinimo defektų, nes iš paviršiaus jų dažnai nesimato. Tipinės priežastys: per maža srovė ar per didelis suvirinimo greitis, per siauras griovelis, per didelis šaknies bortelis, netikslus siūlės paruošimas. Plokščias, į įtrūkimą panašus nesulydymas stipriai mažina laikomąją galią ir atsparumą nuovargiui.
Įkandimai, užvarvos ir perteklinis sustiprinimas
Įkandimas yra griovelis išilgai siūlės krašto, dažniausiai dėl per didelės srovės, per ilgo lanko ar netinkamo elektrodo kampo. Užvarva susidaro, kai išsilydęs metalas užteka ant nesulydyto pagrindinio metalo. Perteklinis sustiprinimas atrodo „saugiai“, tačiau staigus perėjimas prie pagrindinio metalo didina įtempių koncentraciją ir mažina nuovargio stiprumą.
Kokybės lygiai B, C ir D ir kas juos nustato
ISO 5817:2023, Lietuvoje taikomas kaip LST EN ISO 5817, nustato netobulumų kokybės lygius lydomuoju būdu suvirintoms plieno, nikelio, titano ir jų lydinių jungtims, kai medžiagos storis yra 0,5 mm ir daugiau. B yra griežčiausias lygis, C vidutinis, D mažiausiai griežtas. Standartas taikomas sandūrinėms siūlėms su visišku įvirinimu ir visoms kampinėms siūlėms; nuovargio apkrovoms skirtos papildomos gairės pateiktos B priede.
Kokybės lygį pasirenka ne suvirintojas ir ne inspektorius, o projektuotojas arba užsakovo specifikacija. Plieninėms konstrukcijoms standartas EN 1090-2 numato vykdymo klases EXC1–EXC4: kuo aukštesnė klasė, tuo didesnė papildomos neardomosios kontrolės apimtis, o vizualinė kontrolė atliekama visada. Tikslias procentines apimtis kiekvienam jungties tipui reikia tikrinti galiojančiame EN 1090-2 leidime ir projekto specifikacijoje.
Kaip vyksta suvirinimo siūlių kontrolė
Suvirinimo siūlių patikra prasideda dar prieš suvirinimą: tikrinamas griovelio paruošimas, tarpai, medžiagų sertifikatai ir suvirintojų kvalifikacija pagal LST EN ISO 9606-1, o procedūra patvirtinama pagal LST EN ISO 15614-1. Po suvirinimo taikomi šie metodai.
- Vizualinė kontrolė (VT) pagal LST EN ISO 17637 – pirmas ir būtinas žingsnis, aptinkantis paviršinius netobulumus ir formos nukrypimus.
- Kapiliarinė kontrolė (PT) – paviršiniams įtrūkimams bet kuriame neporėtame metale; priėmimo lygiai pagal ISO 23277.
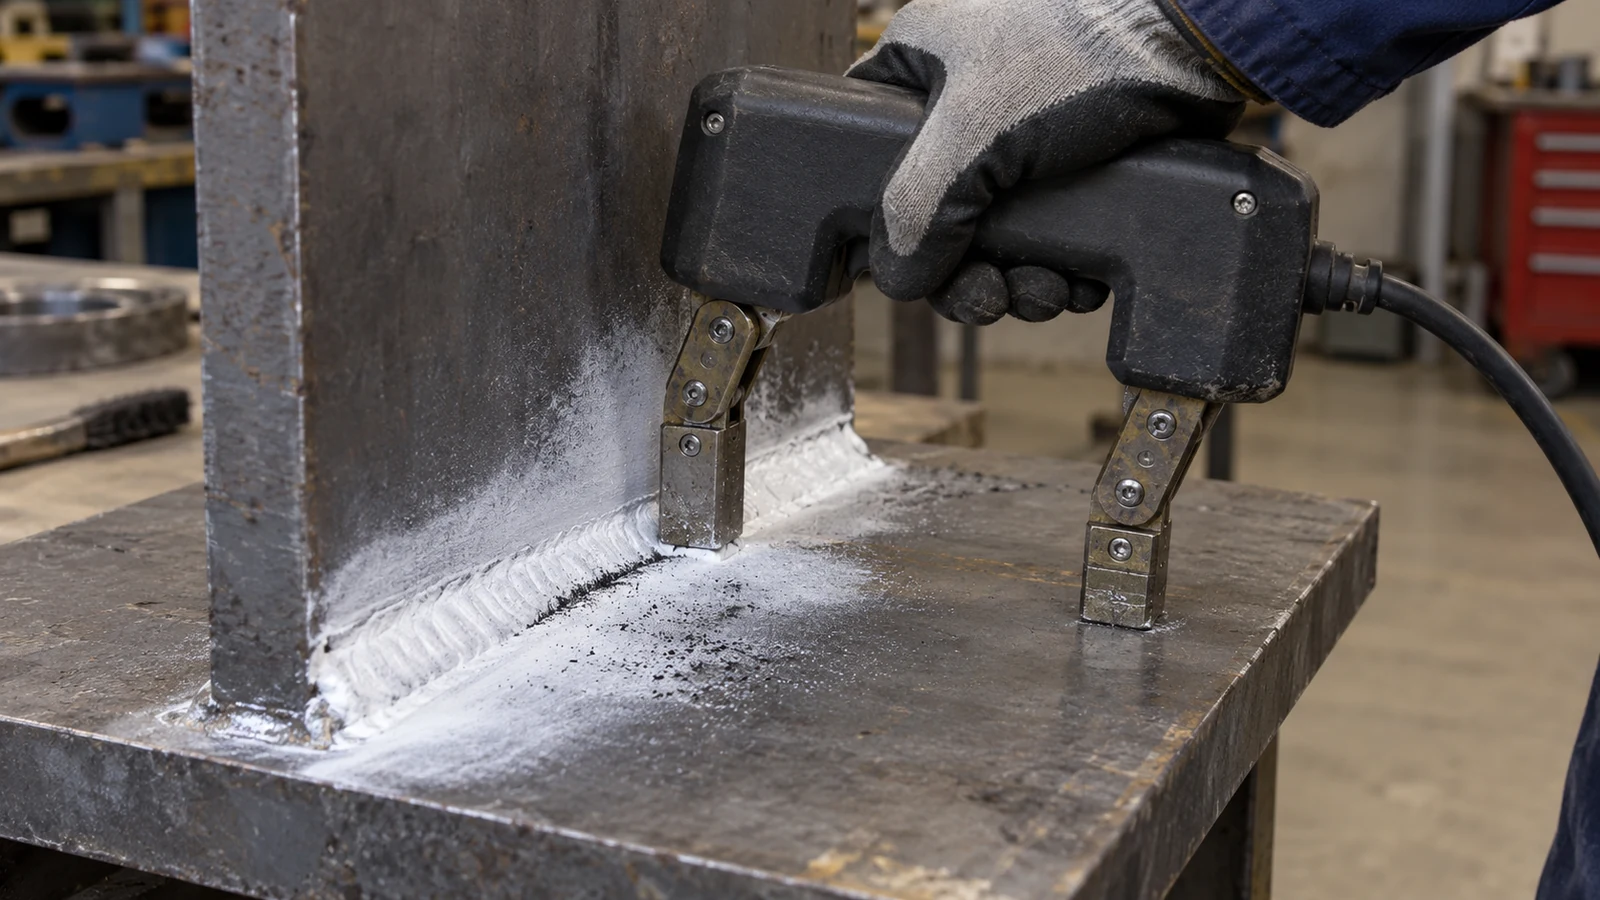
- Magnetinė kontrolė (MT) – paviršiniams ir artimiems paviršiui defektams feromagnetiniame pliene; priėmimo lygiai pagal ISO 23278.
- Ultragarsinė kontrolė (UT) pagal ISO 17640 – vidiniams defektams, ypač nesulydymui; priėmimo lygiai pagal ISO 11666.
- Radiografinė kontrolė (RT) pagal ISO 17636 – vidinėms poroms ir intarpams; priėmimo lygiai pagal ISO 10675-1:2021.
Rezultatus vertinti gali tik kvalifikuotas personalas. Neardomųjų bandymų specialistai sertifikuojami pagal ISO 9712, o vizualinės kontrolės pagrindų mokoma ir specialiuose kursuose; pavyzdžiui, Kiwa VT1 mokymų programa apima LST EN ISO 6520-1, LST EN ISO 5817 ir LST EN ISO 17637 taikymą.
| Defektas | Požymiai | Tipinės priežastys | Kaip aptinkamas |
|---|---|---|---|
| Įtrūkimas (100) | Plona linija siūlėje ar šalia jos | Vandenilis, įtempiai, greitas aušinimas | VT, PT, MT, UT |
| Poros (200) | Apvalios ertmės, kartais paviršiuje | Drėgmė, prasta dujų apsauga, nešvarumai | VT, RT |
| Šlako intarpai (300) | Netaisyklingi tamsūs intarpai | Prastas valymas tarp ėjimų | RT, UT |
| Nesulydymas (400) | Dažnai nematomas iš paviršiaus | Maža srovė, prastas paruošimas | UT, RT |
| Įkandimas (500) | Griovelis siūlės krašte | Per didelė srovė, ilgas lankas | VT, matuoklis |
| Purslai, lanko užuomazgos (600) | Lašeliai, žymės ant metalo | Netinkami parametrai, neatsargumas | VT |
Ar taisyti, ar priimti, ir kaip dokumentuoti
Ne visi rasti suvirinimo siūlių defektai reikalauja remonto. Jei netobulumas neviršija nustatyto kokybės lygio ribų, jis priimamas ir užfiksuojamas ataskaitoje. Jei viršija, defektas pašalinamas šlifuojant ar išpjaunant, siūlė pervirinama pagal patvirtintą procedūrą ir vėl tikrinama tuo pačiu metodu. Įtrūkimai daugumoje specifikacijų nepriimami nepriklausomai nuo dydžio, todėl juos reikia taisyti.
Gera ataskaita turi siūlės numerį, taikytą metodą ir standartą, kokybės ar priėmimo lygį, defekto kodą pagal ISO 6520-1, jo vietą, matmenis ir sprendimą. Nuotraukos ir defektų žemėlapis, kuriame pažymėtos siūlės ir pataisymų vietos, leidžia vėliau atsekti, kas ir kada buvo taisyta.
Siūlių patikra aukštyje ir sunkiai pasiekiamose vietose
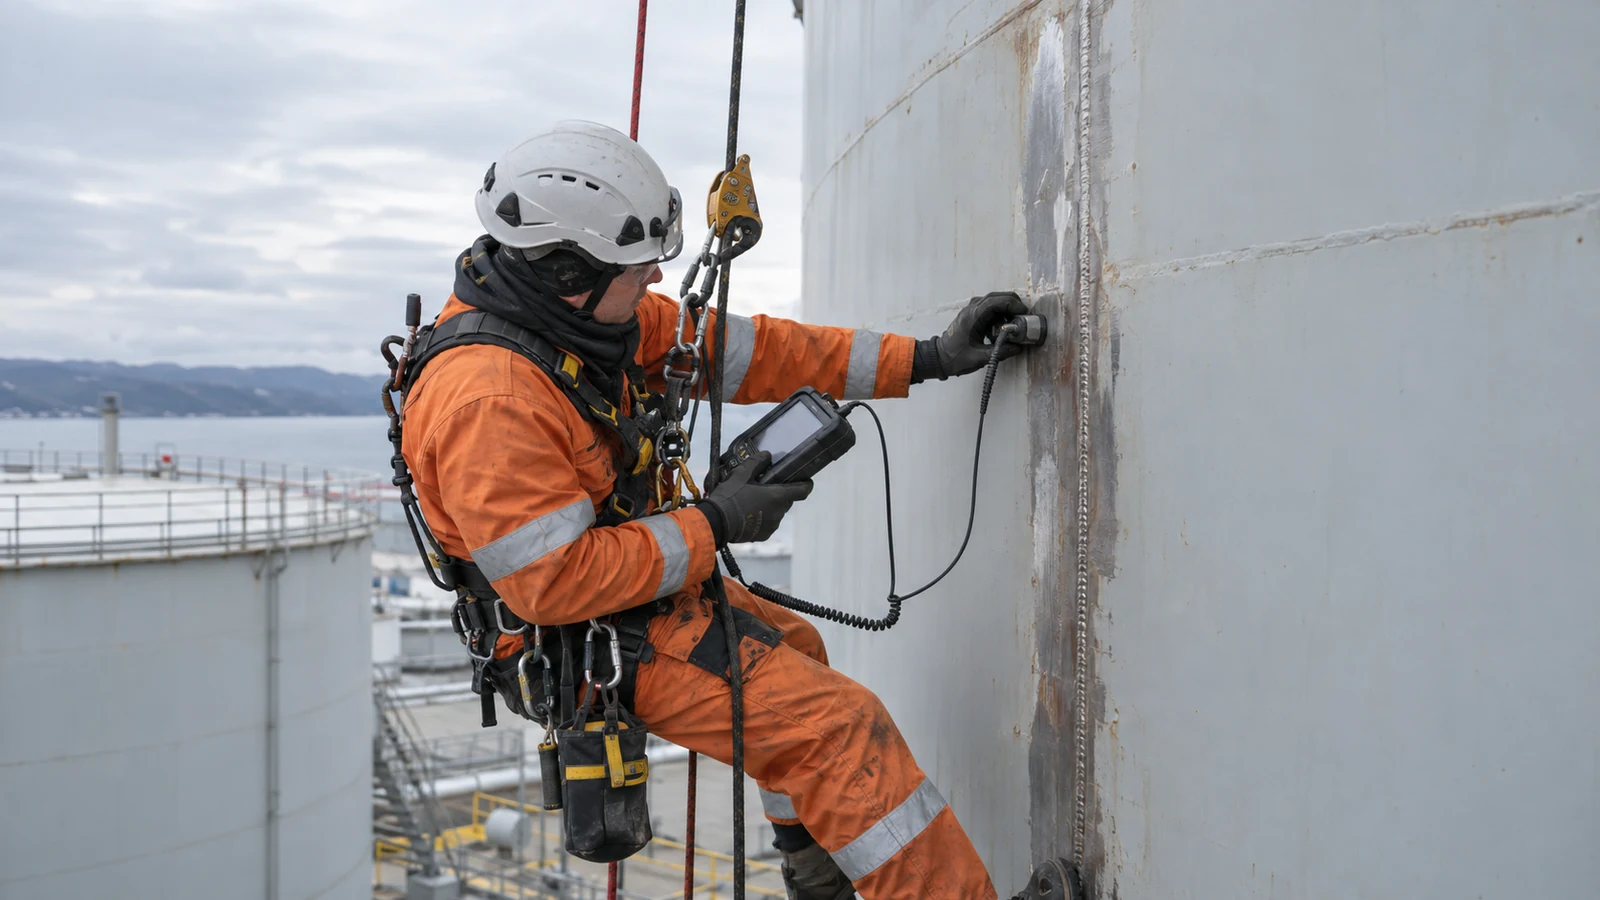
Suvirinimo siūlių defektai dažnai lieka nepastebėti ten, kur sunku prieiti. Rezervuarų sienos, kaminai, tiltų ir vėjo jėgainių konstrukcijos dažnai turi siūlių, prie kurių sunku pastatyti pastolius. Tokiais atvejais pramoninio alpinizmo paslaugos leidžia inspektoriui ar suvirintojui pasiekti siūlę virvėmis, atlikti VT, MT ar UT ir prireikus iš karto suremontuoti. Gridinta yra IRATA Full Operator narė ir atlieka NDT ir plieno paviršių dangų inspektavimą, pramoninį suvirinimą ir montavimą bei rezervuarų ir talpyklų statybą.
Po patikros ir remonto verta įvertinti ir dangą: pažeista ar netinkamai atstatyta danga ties siūle greitai tampa korozijos židiniu, ypač pajūryje. Apie tai daugiau rasite straipsnyje, kaip apsaugoti metalo konstrukcijas nuo korozijos.
Ką patikrinti prieš užsakant suvirinimo siūlių patikrą
- Koks kokybės lygis (B, C ar D) ir vykdymo klasė nurodyti projekte.
- Kurie metodai ir kokia apimtis reikalaujami: VT visoms siūlėms, o PT, MT, UT ar RT – pagal specifikaciją.
- Ar suvirintojai ir procedūros turi galiojančias kvalifikacijas.
- Ar NDT personalas sertifikuotas pagal ISO 9712 atitinkamam metodui ir lygiui.
- Kiek laiko po suvirinimo reikia palaukti iki patikros, kad išryškėtų vandenilio sukelti įtrūkimai.
- Kokios formos ataskaitos, nuotraukų ir defektų žemėlapio tikitės.
Jei turite projektą ir norite aptarti siūlių apimtį ar prieigos būdą, susisiekite su Gridinta.